简体中文
 English
 Русский язык
 العربية
 Français
 Español
 Numéro de téléphone:
Cela pourrait vous intéresser
Jinlei_KNOWS_EXPECTATIONS
Laisser un message
Domaines d'application: Principalement utilisé pour les travaux routiers : autoroutes, routes nationales, routes principales, voiries urbaines, aéroports, ports, projets hydrauliques et ponts

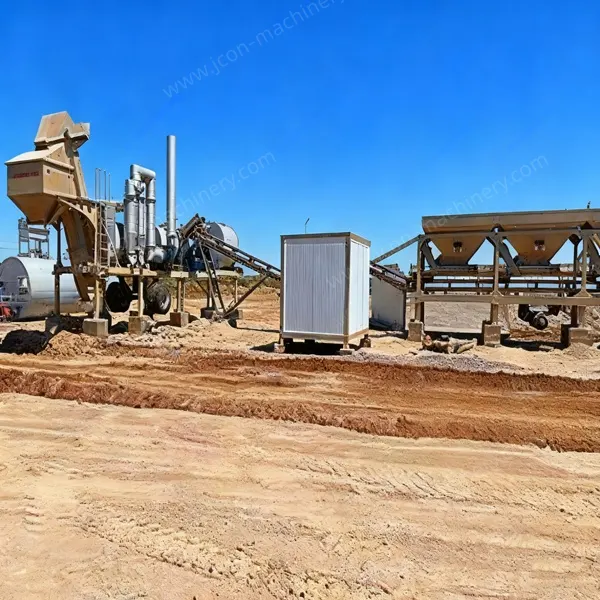
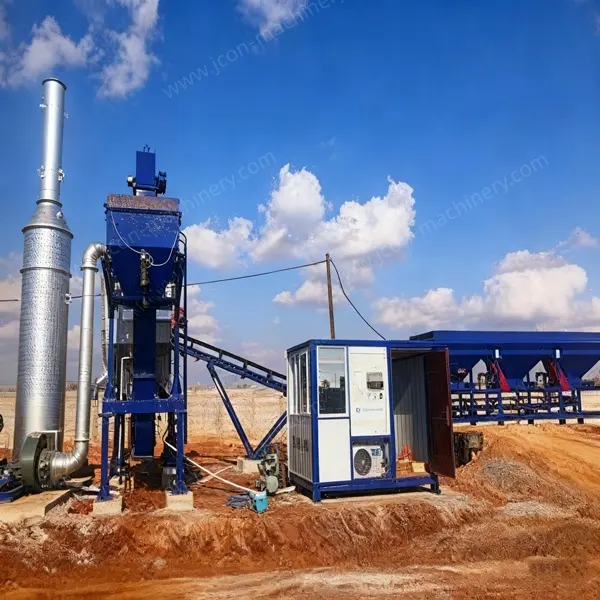
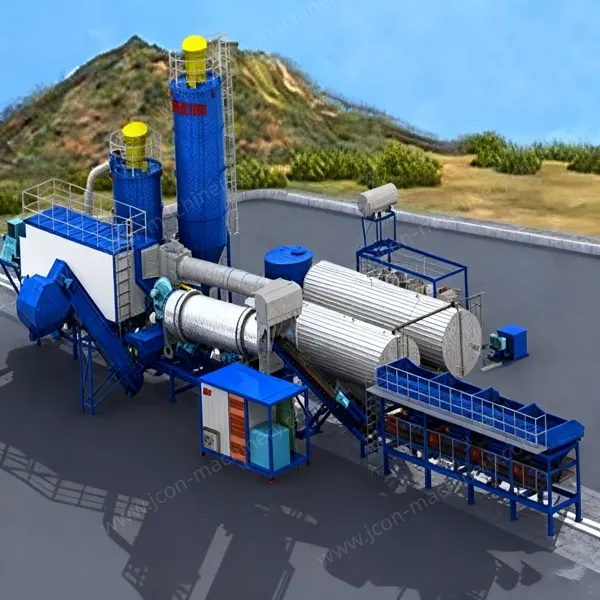
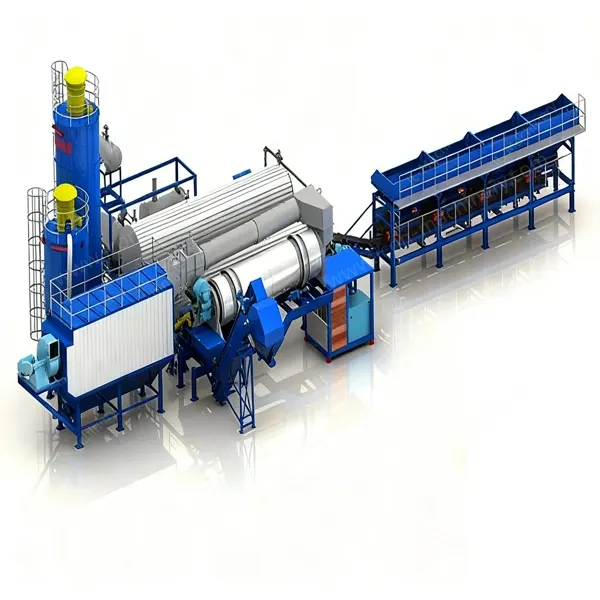
I. Principaux composants de structure
L’équipement est composé des systèmes suivants :
Système d’alimentation en granulats froids : comprend plusieurs trémies à granulats froids, des doseurs et un convoyeur à bande collecteur, chargés d’alimenter le tambour de manière stable et proportionnée.
Ensemble tambour : c’est le « cœur » de l’équipement. Il s’agit d’un grand corps cylindrique incliné, soutenu par des bandages de roulement, entraîné en rotation uniforme par le dispositif d’entraînement. Différents types de palettes sont installés sur la paroi interne du tambour pour soulever et projeter le matériau, lui permettant d’entrer pleinement en contact avec les gaz chauds et d’être malaxé uniformément.
Système de combustion : comprend le brûleur, le système d’alimentation en carburant (ou gaz), le ventilateur soufflant, etc., fournissant la source de chaleur pour le séchage et le chauffage des granulats.
Système d’alimentation en bitume : comprend le réservoir de maintien au chaud du bitume, la pompe à bitume, le dispositif de dosage et le dispositif de pulvérisation, chargés du dosage précis et de la pulvérisation du bitume.
Système de dépoussiérage : la production continue génère d’importantes émissions de poussières ; un équipement de dépoussiérage efficace est donc indispensable, généralement un filtre à manches, pour capter les poussières générées en cours de production et répondre aux exigences environnementales.
Système de transport et de stockage du produit fini : élève le produit fini sortant du tambour et le transporte vers le silo de produit chaud pour un stockage temporaire.
Système de contrôle : centre de contrôle moderne utilisant PLC (automate programmable) et ordinateur, réalisant le contrôle automatique et la surveillance de tout le processus de production, garantissant un dosage précis et une température stable.
II. Types de tambour selon le sens des flux
Selon la relation de sens entre les gaz chauds et le matériau dans le tambour, les centrales à tambour se divisent principalement en deux types :
Tambour à contrecourant : Caractéristique : le sens de la flamme et des gaz chauds est opposé au sens d’écoulement du matériau. Les gaz chauds entrent par l’extrémité de sortie et sortent par l’extrémité d’alimentation. Avantages : rendement thermique élevé et consommation de carburant plus faible, car le matériau froid entre d’abord en contact avec les gaz résiduels à plus basse température, réalisant un préchauffage et évitant que le bitume ne soit brûlé dans la zone à haute température. Inconvénients : les fumées de bitume et les poussières s’échappent facilement à l’extrémité d’alimentation, exigeant une étanchéité renforcée du dépoussiérage.
Tambour à courant direct : Caractéristique : le sens de la flamme et des gaz chauds est identique au sens d’écoulement du matériau. Avantages : le matériau entre immédiatement en contact avec la flamme à la température maximale, séchage et chauffage rapides. Inconvénients : si le contrôle est inadéquat, le bitume vieillit facilement dans la zone à haute température, et le rendement thermique est légèrement inférieur au contrecourant. C’est le type actuellement le plus courant.
Principaux avantages :
1. Processus simple et faible coût d’investissement : sans le crible vibrant, la trémie chaude et le système de pesée coûteux des installations discontinues, la structure est simplifiée et l’investissement initial comme l’emprise sont généralement moindres.
2. Haute productivité : fonctionnement continu sans interruption de cycle, rendement théorique très élevé.
3. Consommation d’énergie réduite : séchage et malaxage simultanés dans le tambour, meilleure utilisation de la chaleur, sans pertes d’élévation des matériaux chauds.
4. Moins d’émissions de poussières : pendant le séchage et le malaxage, le bitume enrobe les poussières de surface des granulats, limitant leur envol.
5. Facilité de déplacement : structure compacte et modulaire, adaptée aux chantiers à transferts fréquents.
6. Systèmes HRA et de fillers en option.
Principaux inconvénients :
1. Précision du dosage moindre : le dosage continu réagit moins finement aux variations de granulats que le pesage discontinu, la stabilité granulométrique est légèrement moindre.
2. Changement de formule peu flexible : changer de mélange impose de vider toute la ligne, avec pertes de matière et de temps, peu adapté aux petites séries multi-produits.
3. Sensibilité à l’humidité des granulats : des variations d’humidité importantes affectent la stabilité de température du produit fini.
4. Vieillissement du bitume : un contrôle thermique imparfait expose le bitume longtemps à la chaleur dans le long tambour, avec risque de vieillissement.
Scénarios d’application :
Par ses caractéristiques, l’installation à tambour excelle dans : la production continue à grande échelle d’un seul mélange (couches de base et de surface de routes rurales et de 3e classe) ; les chantiers mobiles (réfection, élargissement) exigeant démontage, transfert et montage rapides ; les projets sensibles au budget ; la production d’enrobés recyclés, avec boucle de recyclage permettant d’ajouter une forte proportion de RAP.
Alimentation et dosage des granulats froids : les granulats froids de différentes classes (pierres, sables) sont transportés en continu depuis leurs trémies par convoyeur à bande, avec un premier dosage selon les formules prédéfinies.
Séchage et malaxage continus : les granulats froids dosés et le filler pénètrent par l’extrémité d’alimentation dans un long tambour rotatif incliné.
Chauffage : à l’extrémité de déchargement, le brûleur projette la flamme formant des fumées très chaudes qui remontent à contre-courant : les matériaux froids rencontrent d’abord les fumées plus fraîches (préchauffage), puis se rapprochent de la zone de flamme pour un séchage complet.
Ajout de bitume et malaxage final : une fois les granulats à température au milieu du tambour, le bitume chaud pesé avec précision est pulvérisé sur les granulats chauds ; les palettes internes retournent le mélange en continu jusqu’à l’enrobage homogène de toutes les particules, formant l’enrobé final.
Déchargement et transport : le produit fini s’écoule en continu par l’extrémité de sortie vers le silo de stockage temporaire ou directement dans les camions.
Types de flux d’air : selon la relation entre les fumées chaudes et le flux de matériaux dans le tambour, deux types : à contre-courant : flamme et fumées en sens inverse du matériau, les fumées entrent par la sortie et sortent par l’entrée. Avantage : rendement thermique élevé et moindre consommation, les matériaux froids préchauffés par les fumées plus fraîches évitent la cuisson du bitume en zone chaude. Inconvénient : fumées et poussières s’échappent à l’entrée, exigeant une étanchéité de dépoussiérage supérieure. Co-courant : flamme et fumées dans le même sens que le matériau. Avantage : le matériau touche immédiatement la flamme la plus chaude, séchage rapide. Inconvénient : risque de vieillissement du bitume en zone chaude et rendement légèrement inférieur ; c’est le type le plus courant.

| Modèle | JL-C(M)20 | JL-C(M)40 | JL-C(M)60 | JL-C(M)80 | JL-C(M)120 | JL-C(M)160 |
|---|---|---|---|---|---|---|
| Production | 20t/h | 40t/h | 60t/h | 80t/h | 120t/h | 160t/h |
| Système d’alimentation en granulats froids | ||||||
| Volume de la trémie | 3×4m³ | 4×4m³ | 4×6.5m³ | 4×6.5m³ | 4×8m³ | 5×8m³ |
| Belt capacity | 40t/h | 60t/h | 80t/h | 100t/h | 140t/h | 180t/h |
| Système de séchage | ||||||
| Dimensions du tambour sécheur | 1000×4500mm | 1200×5000mm | 1500×6500mm | 1500×6500mm | 1800×8000mm | 1950×9000mm |
| Capacité de séchage | 15-25t/h | 40-50t/h | 60-70t/h | 80-100t/h | 120-140t/h | 160-180t/h |
| Brûleur (charbon, fioul, gaz, bi-fluide optionnel) | ||||||
| Système de dépoussiérage | ||||||
| Puissance du ventilateur d’aspiration | 5.5kW | 7.5kW | 30kW | 30kW | 2×45kw | 2×55kw |
| Capacité de la trémie de produit fini | 2m³ | 2.5m³ | 4.5m³ | 4.5m³ | 6.5m³ | 8m³ |
| Température du bitume | 130-160°C | 130-160°C | 130-160°C | 130-160°C | 130-160°C | 130-160°C |
| Puissance totale | 27kW | 57kW | 92kW | 100kW | 135kw | 180kw |