简体中文
 English
 Русский язык
 العربية
 Français
 Español
 Numéro de téléphone:
Cela pourrait vous intéresser
Jinlei_KNOWS_EXPECTATIONS
Laisser un message
Domaines d'application: Centrale d’enrobage à cycle discontinu forcé : l’équipement de premier choix pour les projets exigeant une qualité très élevée du mélange bitumineux, principalement utilisé sur les autoroutes, routes nationales, routes principales, voiries urbaines, aéroports, ports, projets hydrauliques et ponts

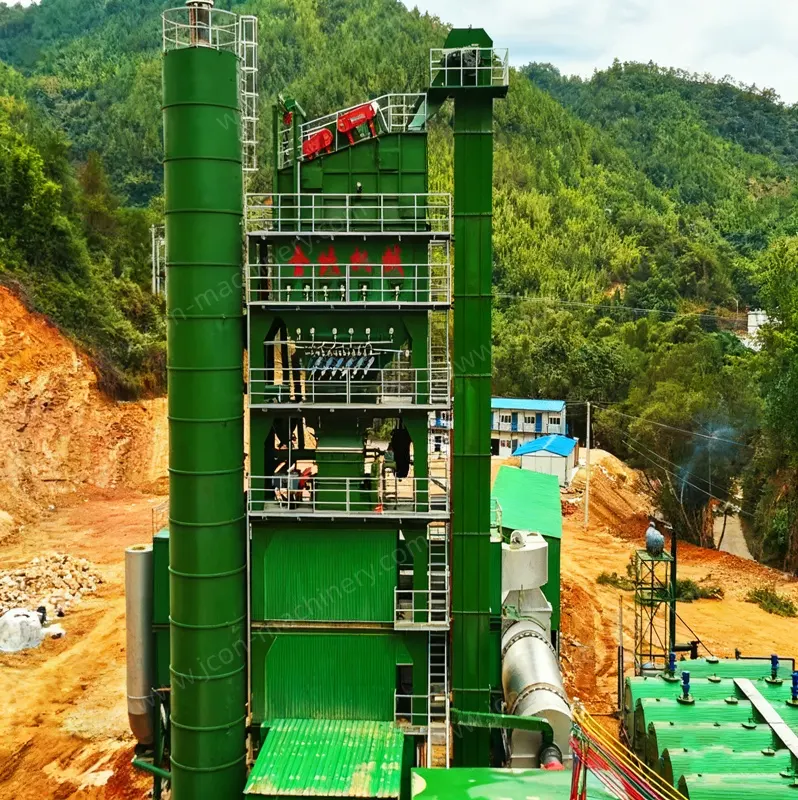
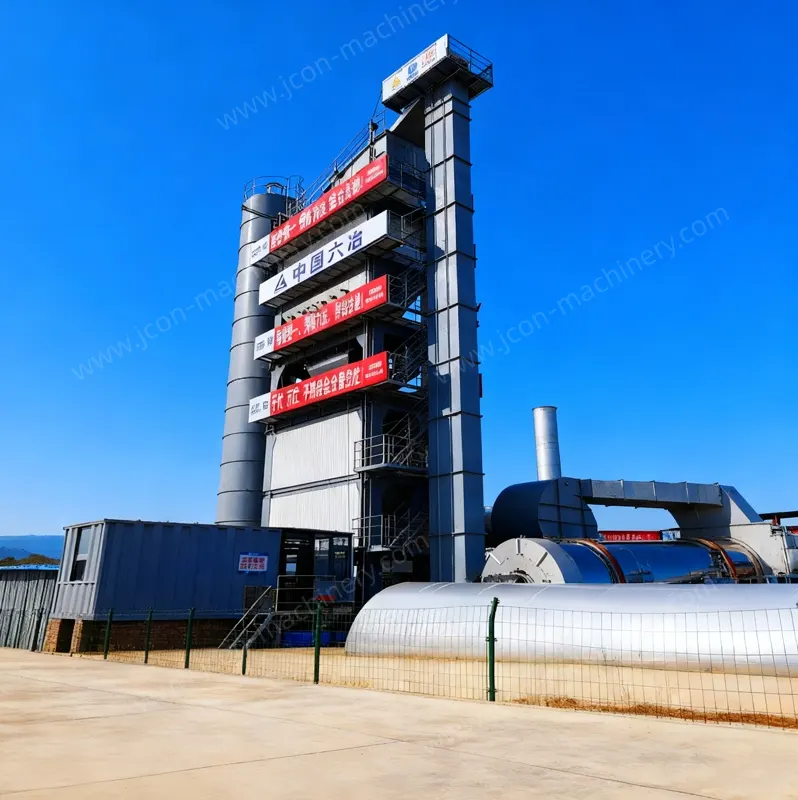
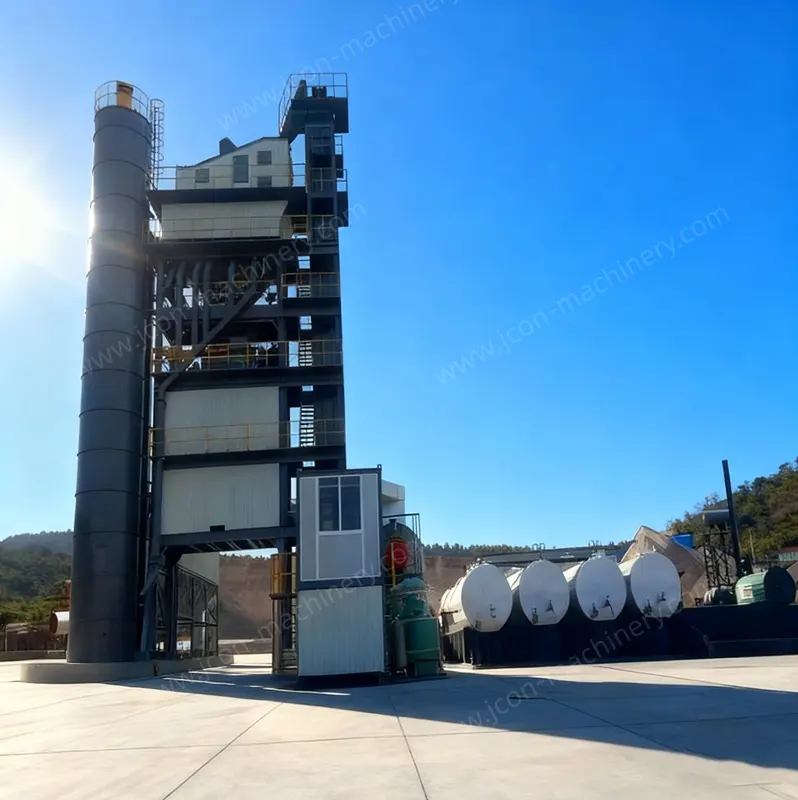
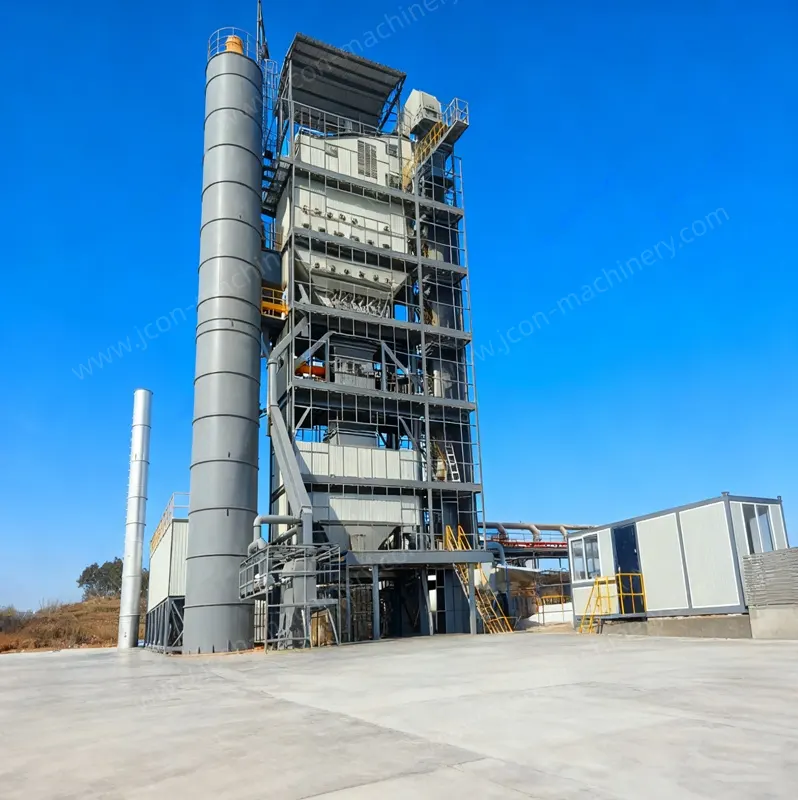
Système d’alimentation en granulats froids
1. Contrôle de fréquence du doseur adapté, performance fiable, conception modulaire facilitant l’installation et le transport.
2. L’ouverture de la porte de la trémie est réglable, équipée d’un dispositif d’alarme de niveau, la direction d’alimentation peut être ajustée avec souplesse.
3. Le convoyeur à bande est muni d’un dispositif de protection anti-déviation.
4. Le doseur à bande adopte un variateur de fréquence, large plage de réglage, haute efficacité de travail.
5. Chaque orifice de sortie est équipé d’un dispositif d’alarme de manque de matière, alarme automatique en cas d’absence de matière ou d’absence de voûte.
6. Un vibrateur est installé sur le silo à sable pour garantir un fonctionnement normal.
7. Un crible est placé au sommet de la trémie de granulats froids pour éviter un chargement massif de matériaux.
8. Le convoyeur adopte une bande ronde sans joint, fonctionnement stable, longue durée de vie.
9. Un simple crible est prévu à l’entrée du convoyeur d’alimentation pour empêcher l’entrée de grandes quantités de matériaux, améliorer le rendement thermique, garantir la fiabilité du tambour de séchage, de l’élévateur de granulats chauds et du crible vibrant.
Système du tambour sécheur
1. Le système de contrôle numérique peut s’adapter au diesel, au fioul lourd ou au gaz naturel.
2. Les pales du tambour sécheur de conception professionnelle coopèrent efficacement avec le brûleur pour réaliser un échange thermique de qualité.
3. Large capacité de traitement des matériaux, la conception externe du tambour correspondant peut réduire la consommation de carburant et économiser l’énergie.
4. Des indicateurs de température sont installés à la sortie d’échappement du tambour et à la sortie du tambour sécheur pour une observation et un ajustement en temps réel.
5. La géométrie optimisée des pales du sécheur rend le séchage et le chauffage très efficaces, réduit la consommation d’énergie, par rapport à la conception traditionnelle, l’efficacité de chauffage est augmentée de 30%.
6. Grâce au rendement de chauffage élevé, la température de surface du tambour est relativement basse et la période de refroidissement après fonctionnement est considérablement raccourcie.
7. Système intelligent de contrôle de température Honeywell de marque renommée.
8. Brûleur italien à haute efficacité de combustion, garantissant de faibles émissions d’échappement (telles que le CO2, faible NO1 et NO2, le SO2).
9. Compatible avec les brûleurs diesel, fioul lourd, gaz naturel, charbon ou multifuel.
10. Adoption de pièces standard internationales, faible coût de maintenance.
Système de levage
1. Élévateur à godets de type propre, équipé d’un dispositif de tension automatique, fonctionnement stable.
2. L’orifice de déchargement excentrique et les godets de levage sont fabriqués en matériaux résistants à l’usure, avec plusieurs mesures de réduction du bruit.
Système de dépoussiérage
1. Système de dépoussiérage à plusieurs étages, collecte et recyclage séparés des poussières de différentes tailles, améliorant le taux d’utilisation des matériaux pulvérulents.
2. Filtres à manches de grande surface, nettoyage par pulsion d’air, associés à un système de soufflage à haute pression, haute efficacité de dépoussiérage, conforme aux normes environnementales.
3. Équipé d’un dispositif de protection haute et basse température, filtres à manches NOMEX américain Dopont, résistants aux hautes températures, longue durée de vie, remplacement facile sans outil spécial.
4. Équipé d’un registre de ventilateur réglable pour réduire la consommation d’énergie et améliorer l’efficacité énergétique.
5. Le dépoussiéreur primaire gravitaire collecte les poussières plus fines, économisant la consommation.
6. Le filtre à manches (dépoussiéreur secondaire) émet moins de 20 mg/Nm³, conforme aux exigences environnementales.
7. Système de contrôle intelligent de la température : lorsque la température des poussières dépasse la valeur réglée, la vanne d’air froid s’ouvre automatiquement pour refroidir, évitant l’endommagement des filtres par haute température.
8. Technologie de nettoyage par pulsion à haute pression, favorable à la réduction de l’usure des manches, prolongeant la durée de vie et améliorant les performances de dépoussiérage.
Système de criblage
1. Crible haute résistance et durable, disposition segmentée.
2. Machine entièrement scellée, conception à pression négative pour éviter les fuites de poussière.
3. Vibration et amplitude optimisées pour améliorer l’efficacité du crible.
4. Système d’insonorisation résistant à l’usure à l’entrée d’alimentation, tout en répartissant uniformément le mélange.
5. Portes ouvertes faciles pour l’entretien, simplifiant le remplacement du crible et réduisant les temps d’arrêt.
6. Combinaison optimale de la direction de vibration et de l’inclinaison de la caisse du crible pour garantir le rapport et l’efficacité du criblage.
Système de pesage
1. Fonction avancée de compensation automatique par ordinateur, garantissant un contrôle de pesage plus précis.
2. Les granulats adoptent un déchargement segmenté, contrôle programmé du dosage précis, haute précision de pesage.
3. Filtre amélioré et redresseur installés dans la balance à bitume, contrôle par vanne pneumatique rapide.
4. Adoption de la méthode de « pesage » à suivi dynamique en temps réel, le bitume adopte une pesée grossière et une libération fine, garantissant un rapport granulats/bitume précis et stable.
5. Capteurs de pesage de marque TOLEDO, garantissant la précision du pesage et la qualité du mélange bitumineux.
Système de malaxage
1. Conception intégrée modulaire, facilitant le transport et l’installation, avec un espace de maintenance raisonnable et des installations de protection de sécurité.
2. Corps de malaxage tridimensionnel à cycle complet, équipé d’un dispositif de malaxage efficace et d’un système de verrouillage de sécurité, garantissant un mélange homogène et un fonctionnement fiable.
3. Revêtement et pales en matériaux résistants à l’usure, dispositif intégré de réduction du bruit, prolongeant la durée de vie.
4. Le malaxeur adopte une conception de mélange tridimensionnel, équipé d’une série de bras longs, de petits diamètres d’arbre et de pales de mélange bidirectionnelles.
5. Le processus de déchargement est entièrement redessiné, temps de déchargement le plus court.
6. La distance entre les pales et le fond du malaxeur est contrôlée à la valeur optimale.
7. Le bitume est pulvérisé uniformément sur les granulats depuis plusieurs points par une pompe à bitume sous pression, réalisant une couverture complète et une haute efficacité de mélange.
Système d’alimentation en fines
1. Le silo à fines adopte une conception modulaire, facilitant le transport et l’installation.
2. Équipé de dispositifs pratiques tels que le jauge de niveau, garantissant une alimentation continue et uniforme.
3. Les fines recyclées adoptent un stockage et un transport centralisés (traitement humide en option), résolvant complètement le problème des poussières.
4. Diverses solutions d’anti-voûte sont proposées, adaptées aux différents modes de déchargement des fines.
Système d’alimentation en bitume
1. Le réservoir de bitume et les canalisations sont équipés d’une couche d’isolation pour réduire les pertes de chaleur.
2. Le réservoir de bitume est équipé de dispositifs d’affichage de niveau et de température pour un contrôle facile.
3. Le système de chauffage à huile thermique est équipé d’un système de contrôle automatique complet, pouvant fonctionner indépendamment et réaliser un contrôle précis.
4. Le réservoir de bitume est robuste et durable, disponible en différentes tailles et capacités selon les besoins, recouvert d’une isolation en laine de roche et de plaques galvanisées pour minimiser les pertes de chaleur.
5. Le réservoir de bitume est chauffé par l’huile thermique pour garantir que la température du bitume atteint la valeur requise.
Système de stockage du produit fini
1. Silo de produit fini configurable avec déchargement par le bas ou par le côté, disposition flexible.
2. Le silo de produit fini adopte une conception modulaire, installation pratique ; le corps du silo est équipé d’une couche d’isolation pour réduire la baisse de température.
3. La porte de déchargement est équipée d’un dispositif de chauffage pour empêcher la condensation des matériaux et la dispersion des poussières.
Système pneumatique
1. Éléments clés tels que les électrovannes et les vérins, performance fiable, longue durée de vie.
2. Raccords rapides pour les connexions pneumatiques, fonctionnement rapide et pratique.
3. L’air comprimé est purifié, propre et sans blocage, prolongeant efficacement la durée de vie des vérins.
Système de commande électrique
1. Conception intégrée de la salle de contrôle, facile à utiliser ; avec protection externe et contrôle de température interne, garantissant un fonctionnement stable dans diverses conditions environnementales.
2. Composants électriques de marques renommées, avec fonctions de protection à verrouillage multi-niveaux, fonctionnement stable et fiable.
3. Modes de travail automatique, semi-automatique et manuel, faciles à apprendre et à utiliser.
4. Interface homme-machine PLC ou PC industriel, avec stockage des recettes de production, enregistrement des données de production et autres fonctions.
5. Modèle d’IA avancé pour prédire à l’avance et entretenir chaque composant de l’équipement.
6. Fonctions de diagnostic automatique de l’état de l’équipement, d’alarme et de rappel des pannes.
7. Composants électriques Siemens, fonctionnement stable même dans des conditions de travail difficiles.
8. PLC et écran tactile Omron, forte capacité de traitement des données, contrôle automatique des tableaux de données, stockage en temps réel de diverses données de fonctionnement.
9. Tous les interrupteurs d’alimentation du système peuvent être contrôlés via le panneau de commande, fonctionnement simple et facile à maîtriser.
10. Compatible multilingue, la langue d’affichage peut être choisie selon les besoins du client.
11. Indice de protection IP55 de l’armoire de contrôle, conforme aux normes industrielles mondiales les plus élevées.
12. Salle de contrôle conteneurisée avec isolation thermique et acoustique.
13. Fonction de détection automatique à distance globale.
Précision de dosage élevée et qualité stable :
Le dosage discontinu et le malaxage forcé garantissent que chaque gâchée respecte strictement la granulométrie et le taux de bitume du cahier des charges, raison fondamentale de son usage sur les routes de haut niveau.
Grande flexibilité et forte adaptabilité :
Les formules de production peuvent être changées facilement pour produire rapidement différentes spécifications et types d’enrobés, avec une meilleure adaptation aux variations granulométriques des matières premières.
Excellentes performances environnementales :
Le système complet de dépoussiérage à manches contrôle efficacement les émissions de poussières et répond aux normes environnementales strictes.
Technologie mature et grande fiabilité : en tant que forme structurelle la plus classique, sa technologie est très éprouvée, son taux de panne relativement faible et sa maintenance aisée.
Chargement et séchage : Les granulats froids, après dosage préliminaire dans les trémies froides, sont acheminés par le convoyeur à bande vers le tambour sécheur pour y être séchés et chauffés.
Élévation et criblage : Les granulats chauds sont élevés par l’élévateur vers le crible vibrant, criblés par granulométrie puis stockés dans les trémies à chaud correspondantes.
Dosage précis : Sur ordre du système de contrôle, les trémies à chaud, les silos à fines et le réservoir de bitume déversent les matériaux dans les trémies de pesée selon la formule pour une pesée précise.
Malaxage : Tous les matériaux pesés (granulats, fines, bitume) sont introduits successivement dans le malaxeur pour un malaxage forcé.
Déchargement : Le produit fini malaxé est déchargé dans la trémie de produit fini, en attente de chargement et de transport vers le chantier.
Ainsi un cycle se termine et l’équipement démarre immédiatement le cycle suivant.
* La capacité de production de l’usine est basée sur les conditions standard suivantes :
Pression atmosphérique : 760mmHg | Température ambiante : 20℃ | Matériaux passant au tamis 40mm : 100% | Matériaux passant au tamis 3mm : 40%
Matériaux passant à 74µm : ≤7% | Température des granulats à la sortie du tambour sécheur : 160℃ | Masse volumique des granulats : 1650kg/m³
Chaleur spécifique des granulats : 0,21kcal/kg℃ | Teneur en fines : 5% | Teneur en bitume : 5% | Teneur en sable : ≤40%
Dimension maximale des granulats : ≤40mm | Humidité moyenne des granulats froids : ≤5% | Durée d’un cycle : 45s
Pouvoir calorifique du diesel : ≥10500Kcal/kg | Pouvoir calorifique du fioul lourd : ≥9850Kcal/kg | Pouvoir calorifique du gaz naturel : ≥8000Kcal/Nm³ | Pouvoir calorifique du charbon : ≥5500Kcal/kg

| Paramètre | JL500 | JL800 | JL1000 | JL1200 | JL1500 | JL2000 | JL2500 | JL3000 | JL4000 |
|---|---|---|---|---|---|---|---|---|---|
| Production (T/h) | 40 | 60 | 80 | 100 | 120 | 160 | 200 | 240 | 320 |
| Système d’alimentation en granulats froids | |||||||||
| Volume de la trémie (m³) | 4×4.5m³ | 4×4.5m³ | 4×6.5m³ | 4×8m³ | 4×10m³ | 5×13m³ | 5×13m³ | 5×15m³ | 6×15m³ |
| Capacité du convoyeur à bande (T/h) | 60 | 80 | 100 | 120 | 140 | 180 | 220 | 280 | 360 |
| Système du tambour sécheur | |||||||||
| Dimensions du tambour sécheur (mm) | 1200×5200 | 1200×5500 | 1500×6600 | 1500×6600 | 1800×8000 | 1900×9000 | 2200×9000 | 2600×9500 | 2800×10200 |
| Capacité de séchage (T/h) | 40-60 | 60-70 | 80-100 | 100-120 | 120-140 | 160-180 | 200-220 | 240-260 | 320-360 |
| Brûleur (fioul) (Kg/h) | 70-300 | 100-400 | 60-600 | 100-1000 | 100-1000 | 140-1400 | 180-1800 | 180-1800 | 250-2500 |
| Consommation de carburant (Kg/T) | 6.2-7 | 6.2-7 | 6.2-7 | 6.2-7 | 6.2-7 | 6.2-7 | 6.2-7 | 6.2-7 | 6.2-7 |
| Tour principale | |||||||||
| Crible (couches) | 4 | 4 | 4 | 4 | 4 | 4/5 | 5 | 5 | 6 |
| Pesée des granulats (Kg) | 3×500 | 3×1000 | 3×1000 | 3×1500 | 3×1500 | 3×2000 | 3×3000 | 3×3000 | 3×5000 |
| Dosage du bitume (Kg) | 3×100 | 3×100 | 3×100 | 3×200 | 3×200 | 3×200 | 3×500 | 3×500 | 3×500 |
| Dosage des fines (Kg) | 3×100 | 3×100 | 3×100 | 3×200 | 3×200 | 3×200 | 3×500 | 3×500 | 3×500 |
| Capacité du malaxeur (Kg) | 500 | 800 | 1000 | 1300 | 1500 | 2000 | 2500 | 3000 | 4000 |
| Cycle de malaxage (s) | 45 | 45 | 45 | 45 | 45 | 45 | 45 | 45 | 45 |
| Système de dépoussiérage | |||||||||
| Surface du filtre à manches (m²) | 200 | 300 | 430 | 480 | 550 | 650 | 700 | 1050 | 1350 |
| Puissance du ventilateur (KW) | 18.5/22 | 30/37 | 45 | 55 | 2×45 | 2×55 | 2×75 | 2×90 | 2×110 |
| Température du bitume (℃) | 140-180 | 140-180 | 140-180 | 140-180 | 140-180 | 140-180 | 140-180 | 140-180 | 140-180 |
| Silo de produit fini (optionnel) (T) | - | - | 30 | 30 | 30 | 60 | 100 | 100 | 100/200 |
| Puissance totale (KW) | 150 | 180 | 270 | 300 | 390 | 500 | 570 | 640 | 800 |
* La capacité de production de l’usine est basée sur les conditions standard suivantes :
Pression atmosphérique : 760mmHg | Température ambiante : 20℃ | Matériaux passant au tamis 40mm : 100% | Matériaux passant au tamis 3mm : 40%
Matériaux passant à 74µm : ≤7% | Température des granulats à la sortie du tambour sécheur : 160℃ | Masse volumique des granulats : 1650kg/m³
Chaleur spécifique des granulats : 0,21kcal/kg℃ | Teneur en fines : 5% | Teneur en bitume : 5% | Teneur en sable : ≤40%
Dimension maximale des granulats : ≤40mm | Humidité moyenne des granulats froids : ≤5% | Durée d’un cycle : 45s
Pouvoir calorifique du diesel : ≥10500Kcal/kg | Pouvoir calorifique du fioul lourd : ≥9850Kcal/kg | Pouvoir calorifique du gaz naturel : ≥8000Kcal/Nm³ | Pouvoir calorifique du charbon : ≥5500Kcal/kg